数控加工与精密切削工艺对比:上海锘璞金属切削定制方案解读
📅 2026-10-10
🔖 上海锘璞金属切削技术有限公司,金属切削,机械加工,精密切削,金属工艺,数控加工,切削技术
在精密零部件制造领域,数控加工与精密切削常被放在一起讨论。两者的设备形态看似接近,但在材料去除机理、公差控制逻辑和适用场景上差异明显。以铝合金壳体为例,同一零件用三轴数控铣削和车铣复合精密切削,表面粗糙度可相差Ra0.4μm以上。
工艺差异不止在设备
数控加工依赖程序驱动刀具轨迹,适合复杂轮廓的批量复制;而精密切削更强调刀具几何角度与切削参数的匹配,尤其在薄壁件、高硬度合金上,切削力控制直接决定变形量。上海锘璞金属切削技术有限公司在长期机械加工实践中发现,许多客户的问题并非设备精度不足,而是金属工艺路线选择与零件特性错位。
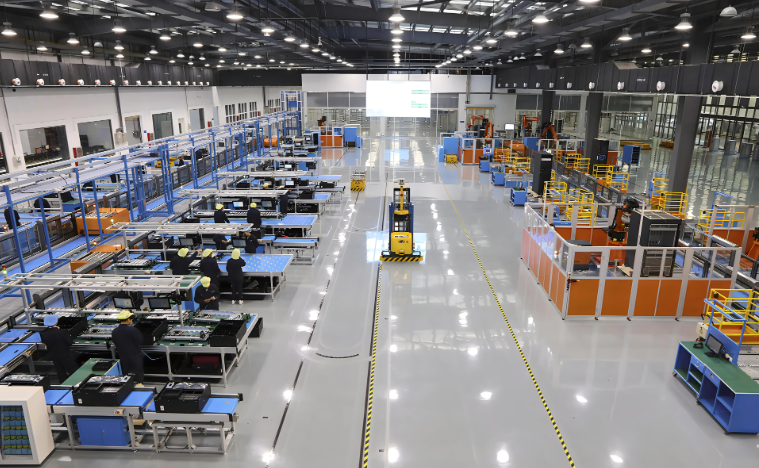
典型问题与锘璞的应对
- 薄壁件振刀:调整刀具前角与径向切深,配合高压冷却
- 难加工材料效率低:采用CBN刀具与高速切削策略
- 表面完整性不达标:优化走刀路径与切削液浓度
针对这些痛点,上海锘璞金属切削技术有限公司提供从金属切削方案设计到现场参数调试的定制服务,不单纯卖刀具,而是交付可复现的切削技术包。
实践建议
建议在打样阶段就引入切削力监测,记录主轴负载与表面粗糙度的对应关系。对于批量零件,优先验证数控加工与精密切削的混合路线,而非一刀切。
金属工艺的进步往往藏在参数表的细节里。把切削过程数据化,才能让定制方案真正落地。