上海锘璞金属切削技术有限公司:数控加工服务能力与精度参数解析
📅 2026-10-28
🔖 上海锘璞金属切削技术有限公司,金属切削,机械加工,精密切削,金属工艺,数控加工,切削技术
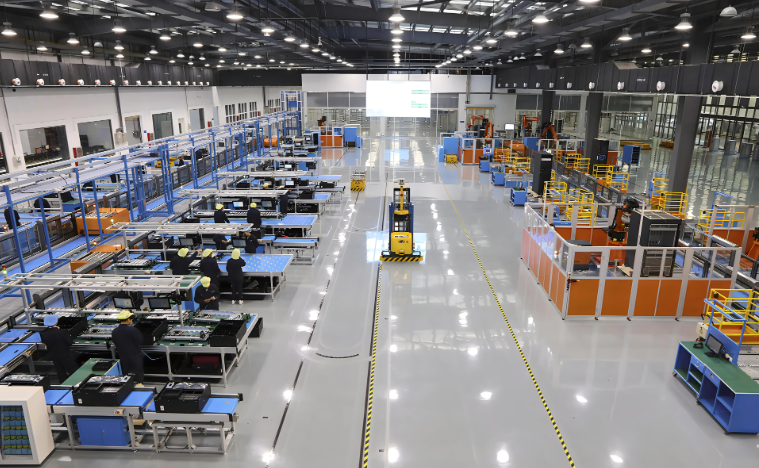
在上海锘璞金属切削技术有限公司的服务体系中,数控加工并不是单一设备的简单运转,而是从工艺编排、刀具路径规划到在线检测的一整套系统性能力。我们常说的金属切削,本质上是刀具与工件之间的相对运动去除材料,但真正决定零件质量的,是切削参数与材料特性的匹配程度。
数控加工的核心控制逻辑
以铝合金精密结构件为例,主轴转速、进给量与切削深度的组合直接影响表面粗糙度。当切削速度提升至某一临界区间,切屑形态由连续转为节状,切削力反而下降。这种非线性关系,正是数控加工工艺参数优化的切入点。我们的编程团队会依据材料牌号、刀具涂层与刚性建立切削数据库,而非套用通用参数。
精密切削的实操要点
在精密切削环节,热变形控制往往比尺寸补偿更关键。以下是我们在实际加工中执行的几条准则:
- 粗加工后安排自然时效或低温去应力,再进入半精加工;
- 薄壁件采用对称去料路径,平衡切削力分布;
- 关键尺寸工序预留0.05–0.1mm余量,由精加工一刀成型;
- 在线测头与机床坐标系联动,实现闭环补偿。
精度参数与能力数据
上海锘璞金属切削技术有限公司的机械加工能力覆盖三轴至五轴联动加工中心。常规加工尺寸公差可稳定控制在±0.01mm,精密切削条件下可达±0.005mm;表面粗糙度Ra值通常为0.8μm,镜面加工可至Ra0.2μm。这些数据并非设备标称值,而是经过批量零件验证后的工艺保证值。
在金属工艺整合方面,我们同步提供去毛刺、表面处理与检测衔接,减少零件在多工序流转中的累积误差。对于复杂腔体与异形轮廓,切削技术团队会通过仿真预判刀具干涉与颤振风险,将试切次数压缩到最低。
从工艺设计到成品交付,每一道工序的数据都可追溯。这正是上海锘璞金属切削技术有限公司在金属切削服务中坚持的技术路径——用可验证的参数,支撑可复现的精度。