数控加工与精密切削工艺对比:上海锘璞金属切削技术有限公司服务选型参考
📅 2026-10-20
🔖 上海锘璞金属切削技术有限公司,金属切削,机械加工,精密切削,金属工艺,数控加工,切削技术
在金属切削与机械加工领域,工艺选型直接决定零件的尺寸精度、表面质量与批量经济性。上海锘璞金属切削技术有限公司结合多年服务经验,从参数、步骤与常见问题出发,梳理数控加工与精密切削的差异,供客户选型参考。
一、两种工艺的定位与参数差异
数控加工依托CNC机床按程序走刀,适合复杂轮廓、多工序一次装夹,典型定位精度可达±0.01mm,批量一致性稳定。精密切削则更强调刀具刃口质量与切削参数匹配,通过小切深、高转速抑制让刀与振纹,表面粗糙度可控制在Ra0.4μm以内。
两者的核心区别在于:数控加工解决“形状与效率”,精密切削解决“表面与公差”。在金属工艺链条中,二者常前后衔接。
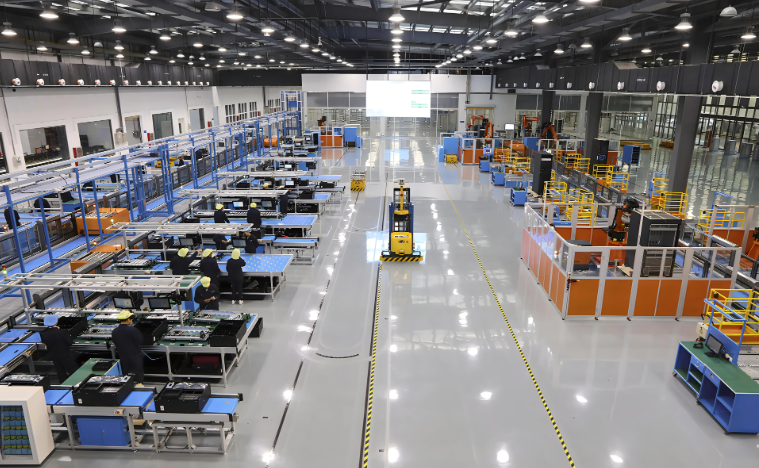
二、典型加工步骤对比
- 数控加工:三维建模→工艺编排→粗加工去余量→半精加工→精铣/钻孔→在线检测
- 精密切削:刀具选型(如PCD、CBN)→切削参数试切→小切深多刀光整→表面与圆度复检
上海锘璞金属切削技术有限公司在实际排产中,会依据材料硬度、批量与公差带,将数控加工与精密切削组合使用,避免“一刀切”式选型。
三、选型注意事项与常见问题
薄壁件易变形,建议优先考虑精密切削并控制夹紧力;大批量标准件则以数控加工保证节拍。常见疑问集中在刀具磨损与热变形:切削技术参数不当会放大尺寸漂移,需通过试切数据修正补偿。
无论选择哪种路径,金属切削的稳定性都依赖刀具、夹具与检测的闭环。上海锘璞金属切削技术有限公司提供从工艺评估到批量交付的技术支持,帮助客户在精度与成本之间找到平衡点。